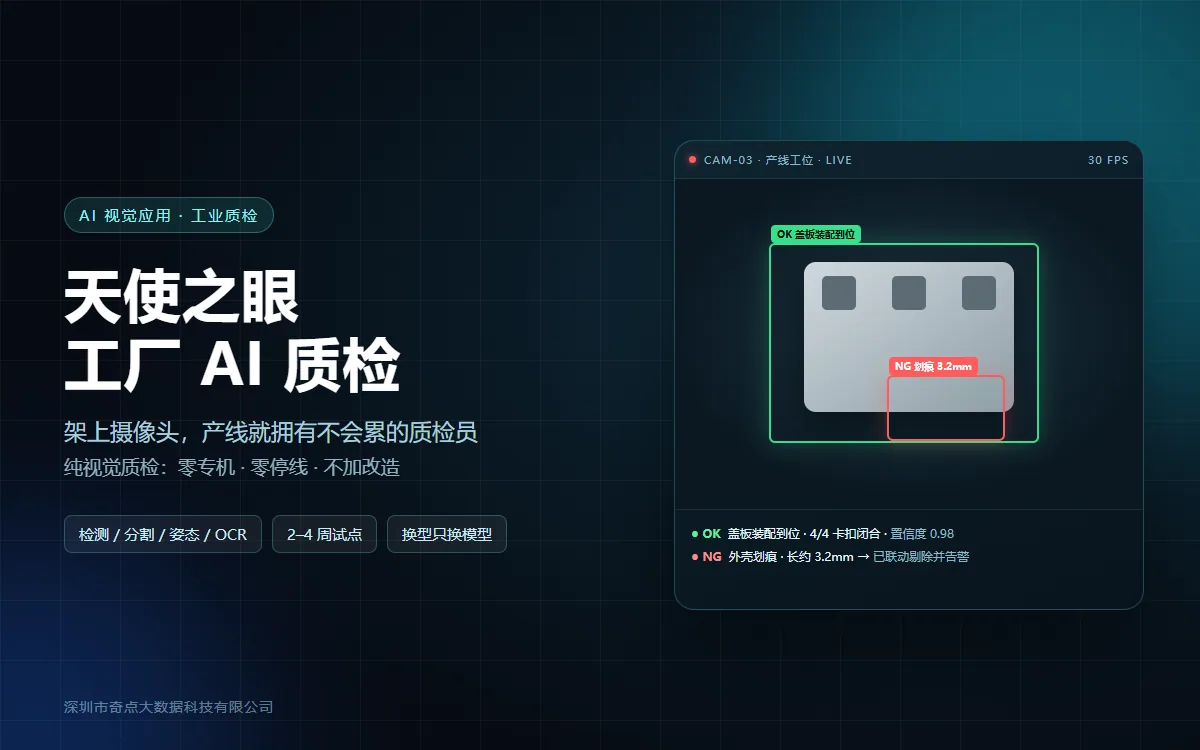
天使之眼质检界面示意(方案设计稿)
本页依据 2026 年 9 月《工厂 AI 质检 · 天使之眼纯摄像头视觉方案》整理,属于方案案例。文中「已落地」为方案文档列出的三个应用现场;产线质检本身按阶段一单工位试点推进。模型指标、周期与成本对比均为方案口径,不是交付后实测数据。
项目概况
| 应用场景 | 制造业产线外观与装配质检 |
|---|---|
| 方案形态 | 工业相机 / 普通摄像头 + 天使之眼模型 + 质检后台 |
| 核心技术 | 目标检测、实例分割、姿态估计、分类与 OCR 读码 |
| 部署方式 | 零专机、零停线;现成产线加一路相机,单工位 2–4 周试点 |
| 落地代表 | 凯卫士(公厕卫生巡检)、法码(交通灯产线质检)、克里特(室外 AI 导盲) |
| 当前阶段 | 同一套视觉引擎已在三个现场使用,工厂质检按试点推进 |
| 实施方 | 深圳市奇点大数据科技有限公司 |
一、同一双眼睛,已经站在三个现场
工厂质检不是从零开始。方案里列了三个已经使用同一套视觉引擎的现场:
| 凯卫士 | 公厕卫生巡检:脏污、积水、纸品缺失自动识别告警,替代人工逐间巡查。非标环境下的稳定识别。 |
|---|---|
| 法码 | 交通信号灯产线:灯罩、灯珠、密封缺陷实时检出,坏件不流到下道工序。产线级实时检测。 |
| 克里特 | 室外 AI 导盲:道路、障碍、地标动态识别并语音提示。模型能在移动端跑起来。 |
三个行业、三类环境、同一套视觉底座。这说明的不是「我们什么都能做」,而是识别引擎在非标环境、产线节拍、移动端三种约束下都跑过,迁移到新产线时不用重新验证底层能力。
二、质量守门,为什么还靠人海与专机
漏检一件流向客户,代价是产线拦截的几十倍。但守住它,今天靠的是会累的人和会过时的机器。
| 人工目检 | 疲劳漏检,检出率随班次与情绪波动;旺季招人难、培训慢 |
|---|---|
| AOI 专机 | 单机型深度定制,换产品就要重做;硬件贵、调试周期长 |
| 抽样质检 | 抽到不等于全部,坏件批量流出后才被发现,返工追溯如大海捞针 |
| 数据沉睡 | 缺陷只被「拦下」没被「记住」,工艺改进仍靠老师傅经验 |
厂长真正算的是三笔账:漏检流出带来的召回与索赔;专机改造的数万起投入加停线损失;质检用工的招聘与流失。三笔账加起来,产线缺的不是更多眼睛,是一双不会累、不会忘、换产品也跟得上的眼睛。
三、核心思路:看见即质检
摄像头同时是眼睛和裁判。不加专机、不改产线,画面里有什么缺陷,结论就是什么。
| 01 摄像头 = 质检员 | 现成产线加一路普通摄像头或工业相机,实时检测,缺陷当场框出。看见什么,就判什么。 |
|---|---|
| 02 AI = 质检专家 | 缺陷自动分级:致命 / 严重 / 轻微。坏件联动剔除与告警,老师傅的判定经验沉淀成模型。 |
| 03 云端 = 质检大脑 | 产线端最轻,知识全在云端:样本回流、模型迭代、报表与工艺分析统一维护,越用越准。 |
从「加专机、改产线」到「加一路摄像头」——这是整个方案在商业上成立的前提:立项阻力小,才有人愿意试。
四、天使之眼模型:一双眼,看懂产线上的一切
基于 YOLO11 实时视觉架构自研升级,检测、分割、姿态、分类与 OCR 一网打尽:
| 目标检测 | 缺陷类别加位置一次框出:划痕、污渍、毛刺、漏装 |
|---|---|
| 实例分割 | 像素级缺陷轮廓,自动量长宽、算面积,报告可量化 |
| 姿态估计 | 装配姿态与摆放角度判定,联动机械手自动纠偏 |
| 分类 + OCR | OK / NG 分级判定;挂 OCR 读码,序列号标签复核 |
模型分五档,按需取用。下表为方案文档给出的 COCO 基准与 T4 TensorRT 实测口径:
| 档位 | 精度 mAP | 参数量 | 推理耗时 | 适用 |
|---|---|---|---|---|
| N 端侧 | 39.5 | 2.6M | 1.5ms | 边缘盒 / 手机 |
| S 轻量 | 47.0 | 9.4M | 2.5ms | 单工位实时 |
| M 均衡 | 51.5 | 20.1M | 4.7ms | 产线主力 |
| L 高精 | 53.4 | 25.3M | 6.2ms | 疑难 / 离线复检 |
| X 高精 | 54.7 | 56.9M | 11.3ms | 疑难 / 离线复检 |
这组数字要配合一句话看:mAP 是公开数据集上的通用指标,不等于你这条产线的检出率。真实检出率取决于缺陷类型、光照、相机选型与样本质量,只能在试点工位上测。
五、一条产线,四类质检一次覆盖
一次取景四路输出:框出缺陷、读出字符、判断姿态、给出结论。
| 外观缺陷检测 | 划痕、污渍、毛刺、变形、色差,实时框出并分级 |
|---|---|
| 装配完整性 | 漏装、错装、螺丝缺失、卡扣不到位,装配步骤逐项核对 |
| 字符标签核对 | 序列号、生产日期、批次号 OCR 读取,与工单 / MES 自动比对 |
| 姿态与定位 | 上料姿态、摆放角度、安全区域判断,联动机械手自动纠偏 |
传统是一台专机守一道工序;这套是一路摄像头,四类质检并行。这也是为什么它适合小批量、多品种的产线——专机摊不薄的成本,通用相机加模型可以摊。
六、两条视觉链路:看懂缺陷 + 守住身份
| 链路 A · 看懂缺陷 | 端侧实时检测:缺陷类别、位置、大小一次给出;疑难样本自动上云,多模态复核兜底——「这道痕是压伤还是材料纹路」,云端给第二意见 |
|---|---|
| 链路 B · 守住身份 | 读码 / OCR 核对序列号、批次与工单,缺陷与工件身份绑定——哪道工序、哪批来料、哪台设备出的问题,可溯源到根 |
一次质检四步流水:智能抓帧 → 端侧推理 → 云端复核 → 结果回流(剔除 / 告警 / 报表)。
端侧省钱、云端兜底:常规帧端侧秒回,疑难帧才上云。这条设计直接决定了单路质检的成本能不能压到可忽略——否则每个工位都在烧云端算力,规模一上来就撑不住。
七、从一路摄像头到全链路:四级演进
| V1 单工位静态检测 | 现成产线加一路摄像头,缺陷框出加计数告警。工位级检出,试点就能看到漏检下降。 |
|---|---|
| V2 多机位工序串联 | 关键工序各加一路,缺陷绑定工单与工序,责任到人可追溯。工序级追溯。 |
| V3 高速动态在线 | 传送带不停线全检:运动模糊与频闪抑制,跟上节拍。全检替代抽检。 |
| V4 全链路智能 | 缺陷数据回流工艺参数,反哺调机与预测性维护。工艺级闭环。 |
方案判断是 V1 已覆盖多数外观与装配质检;V1 到 V4 每一级都是软件升级,产线硬件一步都不用动。这句话是这套方案最有价值的部分,也是最容易被过度承诺的部分——它能做到「不加专机」,但做不到「什么缺陷都能检」。
八、四层架构,端云协同
| 01 产线感知层 | 工业相机 / 普通摄像头,智能抽帧、补光联动;现成硬件,即插即用 |
|---|---|
| 02 视觉服务层 | 天使之眼推理:检测 / 分割 / 姿态 / OCR;缺陷分级、多帧投票、关键帧缓存 |
| 03 质检业务层 | 缺陷标准库、工单绑定、剔除联动、SPC 统计、报表与分级告警;对接 MES / ERP / 工单 |
| 04 AI 大脑层 | 样本回流与自动标注、模型再训练、多模态复核、质检管理后台 |
每层可独立替换,也可整链交付。对已有 MES 的工厂,通常只换第二层、接第三层,不动原有系统。
九、传统质检 vs 纯视觉质检
| 对比项 | 人工 + 专机 | 天使之眼 |
|---|---|---|
| 硬件 | AOI 专机数万起,单机型定制 | 普通摄像头,¥0 专机采购 |
| 换型 | 换产品即重做,停线调试按周 | 换品种只换模型,分钟级生效 |
| 覆盖 | 抽检,只查一部分 | 高速在线全检,逐件过 |
| 稳定度 | 随疲劳与人员流动波动 | 不疲劳,标准一致 |
| 数据 | 缺陷被拦下但没被记住 | 样本回流,模型与工艺持续迭代 |
十、落地路线:三步,每步先验证
| 阶段 1 | 单工位试点 · 检出率 MVP(2–4 周):一路摄像头加缺陷样本采集;检出、分级、告警上线;质检后台雏形。验证检出率、误报率、产线接受度。 |
|---|---|
| 阶段 2 | 关键工序扩展 · 追溯闭环(+1–2 个月):多机位串联,缺陷绑定工单;剔除联动加 SPC 报表;读码 OCR 对接 MES。验证漏检率、追溯完整率。 |
| 阶段 3 | 全车间质检网络 · 工艺闭环(+3–6 个月):高速在线全检替代抽检;缺陷数据回流工艺调机;多品种快速换型。验证良率爬坡、换型时长。 |
三个阶段都遵守同一条:先证明「检得出、误报少、工人愿意用」,再谈全车间。第三个条件最容易被忽略,但它往往决定项目能不能活过三个月。
十一、四个不确定,都有对策
| R1 缺陷样本少 | 新品上线冷启动,坏件样本不够 → 合成缺陷加数据增强,几十张即可起步;边跑边回流 |
|---|---|
| R2 光线角度干扰 | 反光、油污、视角变化 → 多帧投票加补光联动;疑难帧自动上云,多模态复核 |
| R3 误报过杀 | 好件被拦会拖产线、失去工人信任 → 阈值可调加分级告警:致命才停线,轻微只记录 |
| R4 品种换型频繁 | 小批量多品种,模型来不及换 → 品种级模型切换加迁移学习,换型分钟级生效 |
设计铁律:检不出不等于死路。置信度不足自动转云端复核,绝不让产线停摆等 AI。
十二、这个方案的边界
- 不承诺 100% 检出。任何视觉质检都有漏检,方案给的是把漏检压到可接受水平,并让每一条 NG 都可回溯。
- 不是所有缺陷都适合视觉。内部裂纹、材料成分、密封性这类需要穿透检测的项目,摄像头看不到,得用 X 光、气密或超声。
- 不能替代工艺。模型能发现「这一批划痕变多了」,但为什么变多——刀具、来料还是参数——仍要工艺工程师判断。V4 的「反哺调机」指的是给数据,不是自动调机。
- 前期必须有人投入。缺陷标准怎么定、什么算致命、谁来判断,这些是管理问题,不是模型问题。没有工艺和质量部门配合,项目很难走完阶段二。
- 不承诺良率数字。良率取决于来料、设备、工艺与人员,视觉质检只是其中一环。
十三、适合什么样的工厂
- 小批量、多品种,AOI 专机摊不薄成本;
- 外观缺陷靠人工目检,漏检率随班次波动,客户投诉集中在「肉眼没看出来」;
- 有明确的缺陷判定标准,或者愿意在试点期把标准定下来;
- 产线不允许长时间停线改造,只能「加设备」不能「改设备」。
反过来说,如果产品单一、批量极大、精度要求到微米级,专用 AOI 仍然是更合适的选择。这套方案抢的不是专机的活,是那些专机不划算、人工又守不住的活。